
- Rumah
- Katup industri
- Tentang didtek
- Solusi
- Acara pameran
- Mendukung
- Berita
 Bahasa indonesia
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-11-05 Asal:Situs


Insinyur pengadaan sering kali menghadapi tantangan besar saat mencari komponen saluran pipa. Mereka harus menjembatani kesenjangan antara standar ukuran pipa nominal imperial (NPS) dan nominal diameter metrik (DN) tanpa mengurangi integritas sambungan. Penerjemahan ini seringkali tampak mudah di atas kertas namun menimbulkan risiko mekanis yang tersembunyi di lapangan. Dengan asumsi Katup Gerbang 2-1/2 Inci akan dipasangkan secara universal dengan pipa DN65 sering kali menyebabkan penundaan pemasangan yang mahal, lingkaran baut yang tidak cocok, dan risiko kebocoran. Asumsi tersebut mengabaikan perbedaan mendasar dalam spesifikasi flensa regional. Untuk mengatasi kompleksitas ini, tim memerlukan proses verifikasi yang kuat sebelum menerbitkan pesanan pembelian. Artikel ini memberikan kerangka evaluasi yang ketat dan berbasis bukti. Kami akan membantu Anda memverifikasi toleransi dimensi, spesifikasi material, dan kompatibilitas flensa sebelum menyelesaikan pengadaan.
Untuk menghitung dinamika fluida secara akurat, para insinyur sangat bergantung pada ukuran internal nominal. Pipa NPS 2,5 inci langsung diterjemahkan ke pipa DN65 dalam penghitungan aliran fluida standar. Kedua penunjukan dimensi tersebut mewakili kapasitas lubang internal nominal sekitar 65 milimeter. Perancang sistem menggunakan angka-angka spesifik ini secara bergantian ketika mengukur ukuran pompa industri, merancang pengukur aliran, atau memperkirakan penurunan tekanan gesekan di seluruh jaringan perpipaan yang luas. Karakteristik aliran, termasuk kecepatan fluida dan kapasitas volumetrik, tetap identik pada kedua penandaan dimensi. Anda dapat mempercayai kinerja hidrauliknya akan sangat cocok.
Namun, kesenjangan standarisasi yang sangat besar terjadi tepat di luar jalur cairan internal tersebut. Geometri housing eksternal, keseluruhan panjang tatap muka, dan lingkaran baut flensa mengikuti jalur peraturan yang sepenuhnya berbeda. Sistem petrokimia Amerika Utara umumnya berada di bawah peraturan ASME dan ANSI. Sistem industri Eropa secara ketat mematuhi standar DIN dan EN. Meskipun cairan yang dipompa melewati bukaan 65 mm dengan lancar, badan katup logam fisik terlihat dan pas dengan cara yang sangat berbeda.
Kami sangat menyarankan untuk menghindari jebakan pengadaan yang sering terjadi dan memakan biaya. Memesan komponen industri berat hanya berdasarkan singkatan percakapan '2-1/2 inci' atau 'DN65' mengundang bencana ke lokasi konstruksi. Anda harus secara eksplisit menentukan dimensi flensa dan standar tekanan yang sesuai. Misalnya, DIN Gate Valve DN65 yang diproduksi sesuai spesifikasi EN 1092-1 akan bertentangan secara mekanis dengan pipeline ASME B16.5. Manajer pabrik sering kali menemukan kesalahan yang merugikan ini hanya ketika tukang pipa berupaya mengangkat unit baja berat ke tempatnya. Selalu tentukan standar regional menyeluruh di samping diameter nominal untuk memastikan integrasi lapangan yang lancar.
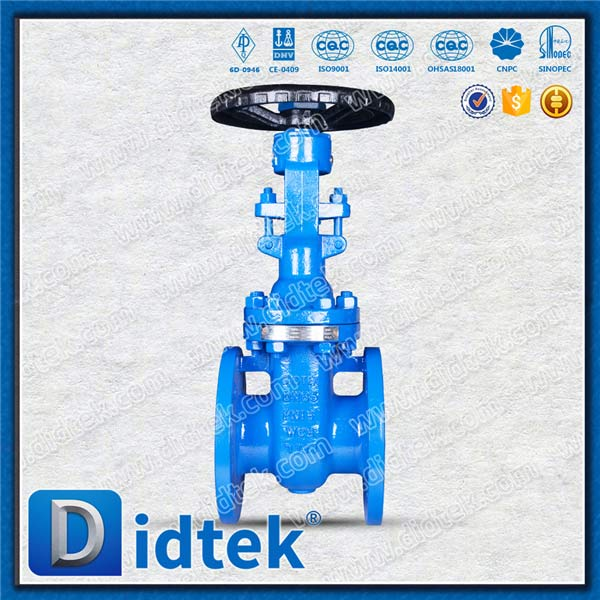
Pemasangan mekanis memerlukan penyelarasan tingkat milimeter yang presisi di setiap titik sambungan pipa. Saat Anda membandingkan flensa ASME Kelas 150 dengan flensa DIN PN16 yang setara, perbedaan struktural segera terlihat. Diameter lingkaran baut (BCD) mewakili pos pemeriksaan paling penting bagi kru instalasi. Flensa ASME Kelas 150 menggunakan BCD 5,5 inci, yang setara dengan 139,7 milimeter. Sebaliknya, flensa DIN PN16 DN65 standar memiliki BCD yang sedikit lebih lebar yaitu 145,0 milimeter.
Hal ini memperkenalkan pemeriksaan realitas teknik yang keras di lantai fasilitas. Perbedaan kecil sebesar 5,3 milimeter berarti baut struktural standar tidak akan sejajar melalui lubang flensa mesin. Tim pemeliharaan tidak dapat menyatukan atau membengkokkan sambungan baja kaku ini dengan aman. Menerapkan gaya lateral pada baut yang tidak sejajar akan menyebabkan tegangan geser yang parah pada pengencang. Untuk menjembatani kesenjangan struktural ini, pemasangan memerlukan flensa adaptor transisi khusus atau potongan spool pipa yang dibor sesuai pesanan.
Selanjutnya, evaluasi dimensi struktural tatap muka (FTF). Komponen perpipaan Amerika mengikuti protokol ukuran ASME B16.10. Komponen Eropa secara ketat mematuhi panjang dasar EN 558-1. Mengganti instalasi DIN yang ada dengan komponen ANSI sering kali meninggalkan celah fisik pada perpipaan. Dalam jaringan perpipaan yang kaku dan dilas penuh, mengakomodasi panjang FTF yang berbeda memerlukan pemotongan pipa, pengelasan flensa baru, dan melakukan modifikasi spool yang mahal.
Terakhir, Anda harus memeriksa jenis flensa yang menghadap dengan cermat. Tim harus mencocokkan profil Wajah Terangkat (RF) atau Wajah Datar (FF) dengan sempurna. Mengawinkan flensa RF dengan flensa FF memusatkan ketegangan baut secara tidak merata di seluruh titik sambungan. Ketidakcocokan ini mencegah kompresi gasket yang tepat. Hal ini sering menyebabkan besi cor rapuh atau flensa baja kaku retak karena torsi baut yang tinggi.
Perbandingan Dimensi: 2,5 Inci ASME Class 150 vs DN65 DIN PN16
| Spesifikasi Teknis Standar | ASME Kelas 150 Standar | DIN PN16 |
|---|---|---|
| Diameter Lingkaran Baut (BCD) | 139,7 mm (5,5 inci) | 145,0mm |
| Jumlah Lubang Baut | 4 | 4 |
| Diameter Lubang Mesin | 19,0 mm (0,75 inci) | 18,0mm |
| Garis Dasar Tatap Muka (FTF). | ASME B16.10 | EN 558-1 |
| Menghadapi Flensa Utama | Wajah Terangkat (RF) | Wajah Terangkat (Tipe B1) |
Pemilihan material secara langsung memengaruhi keselamatan operasional, ketahanan siklus hidup secara keseluruhan, dan kepatuhan terhadap lingkungan. WCB (Wrought Carbon Grade B) merupakan baja karbon cor yang paling umum digunakan dalam aplikasi kontrol fluida berat. Ini menawarkan keseimbangan yang sangat baik antara kekuatan tarik tinggi, keuletan struktural, dan kemampuan las di lapangan. Untuk jalur uap bertekanan tinggi, sistem air pendingin, dan pemrosesan petrokimia non-korosif, Katup Gerbang WCB Bergelang berfungsi sebagai pilihan industri default yang tak terbantahkan. Bahan ini tahan terhadap dampak fisik yang tidak disengaja dan guncangan termal yang cepat jauh lebih baik dibandingkan alternatif besi cor tradisional.
Operator pabrik harus secara hati-hati memperhatikan batasan tekanan dan suhu yang ketat. Badan baja karbon WCB menangani lingkungan industri yang ketat dengan sangat baik, namun memiliki batasan termal yang jelas. Batas operasional kontinyu umumnya dibatasi pada sekitar 425°C (797°F). Mendorong paduan baja karbon secara konsisten melampaui ambang batas suhu kritis ini akan mempercepat proses metalurgi berbahaya yang disebut grafitisasi. Kerusakan mikrostruktur ini melemahkan batas tekanan dari waktu ke waktu, sehingga secara drastis meningkatkan risiko kegagalan mekanis mendadak di bawah tekanan saluran.
Selain itu, Anda harus memasangkan bodi WCB yang tangguh dengan material trim internal yang sangat sesuai untuk memaksimalkan daya tahan. Insinyur sering kali menentukan konfigurasi Trim 8, yang menampilkan permukaan tempat duduk 13% Chromium (13% Cr). Meskipun desain pabrik terutama mengandalkan mekanisme gerbang untuk isolasi cairan hidup/mati yang ketat, rangkaian pembukaan awal pasti akan menyebabkan keausan singkat akibat pelambatan. Cairan berkecepatan tinggi mengalir melalui lubang sempit, membawa puing-puing pipa mikroskopis. Bahan Cr 13% yang diperkeras secara aktif mencegah goresan dan goresan yang dalam antara irisan turun dan cincin dudukan stasioner. Kombinasi internal yang kuat ini memperpanjang siklus hidup komponen secara signifikan, bahkan ketika pabrik sering dinyalakan dengan kecepatan tinggi.
Bahkan teknisi perpipaan yang sangat berpengalaman pun terkadang salah mengartikan peringkat tekanan di berbagai sistem standar global. Jangan berasumsi bahwa peringkat DIN PN20 secara sempurna mencerminkan peringkat ANSI Kelas 150 di semua parameter operasional. Meskipun tekanan kerja dingin maksimum terlihat serupa pada lembar spesifikasi, kurva penurunannya sangat berbeda seiring kenaikan suhu sistem. Mengoperasikan sistem uap pada suhu 300°C memperlihatkan perbedaan struktural ini secara drastis. Komponen ANSI Kelas 150 kehilangan kemampuan retensi tekanannya pada tingkat yang sangat berbeda dibandingkan komponen DIN PN20.
Flensa yang tidak cocok menimbulkan risiko ledakan gasket yang parah dan langsung terjadi. Memaksakan sambungan antara standar flensa yang tidak kompatibel akan membahayakan permukaan dudukan gasket yang kritis. Baut mekanik secara visual mungkin terlihat kencang di mata inspektur, namun gaya penjepitan internal tetap tidak terdistribusi secara merata ke seluruh cincin penyegel. Kompresi yang tidak merata ini pasti akan menyebabkan emisi buronan yang berbahaya. Pada jaringan uap bertekanan tinggi atau jalur hidrokarbon yang mudah menguap, gasket yang rusak dapat memicu ledakan dahsyat, yang sangat membahayakan personel dan segera menghentikan operasi fasilitas.
Untuk menjaga protokol keselamatan fasilitas yang ketat, operator harus menegakkan persyaratan peraturan dan sertifikasi yang ketat selama tahap awal pengadaan. Saat menerapkan infrastruktur khusus Eropa, verifikasi penandaan CE dan dokumentasi kepatuhan PED (Pressure Equipment Directive) secara aktif. Untuk konfigurasi perpipaan Amerika Utara, mintalah sertifikasi desain API 600 atau API 603 dari vendor Anda. Pagar pembatas kepatuhan khusus ini memastikan pabrikan telah melakukan pengujian non-destruktif standar pada pengecoran baja, ketebalan dinding, dan batas tekanan. Jangan pernah mengabaikan pemeriksaan sertifikasi untuk mempercepat jadwal pengiriman yang ketat.
Pengadaan perangkat keras yang tepat memerlukan pendekatan yang sangat sistematis dan berbasis bukti. Ikuti langkah-langkah pemilihan yang logis ini untuk memastikan proses integrasi saluran pipa yang lancar dan bebas kebocoran.
Tindakan Langkah Berikutnya: Selalu minta gambar dimensi yang tepat dari produsen katup sebelum persetujuan PO akhir. Para insinyur biasanya menyebutnya sebagai gambar Pengaturan Umum (GA). Gunakan gambar GA untuk memverifikasi dimensi BCD dan FTF terhadap batasan pipa fisik Anda. Referensi silang terhadap dokumen-dokumen penting ini mencegah modifikasi di lokasi yang mahal dan penundaan proyek yang besar.
Mengintegrasikan komponen pipa industri berat memerlukan presisi ekstrem dan verifikasi pra-pemasangan yang ketat. Ukuran lubang internal nominal yang sama jarang menjamin kesejajaran fisik di lingkungan lapangan yang keras. Untuk mengatasi rintangan teknis yang rumit ini secara efektif, tim pemeliharaan dan departemen pengadaan harus mematuhi beberapa prinsip panduan akhir.
J: Tidak. Diameter lingkaran baut berbeda secara signifikan (139,7 mm versus 145 mm). Mencoba memaksakan sambungan ini akan mengganggu integritas sambungan dan menyebabkan kompresi paking tidak merata. Anda memerlukan flensa adaptor khusus atau flensa bor ganda khusus untuk menghubungkan kedua standar berbeda ini dengan aman.
J: Hal ini bergantung sepenuhnya pada standar yang berlaku. Katup ASME B16.10 Kelas 150 biasanya berukuran 7,5 inci (190,5 mm) ujung ke ujung. Sebaliknya, setara DIN yang dibuat berdasarkan EN 558-1 (Seri 14 atau 15) akan menampilkan dimensi persis milimeter yang berbeda. Selalu verifikasi gambar pabrikan.
J: WCB memberikan kekuatan tarik tinggi dan kemampuan las yang sangat baik dengan biaya yang jauh lebih rendah dibandingkan baja tahan karat. Ia bekerja sangat baik di lingkungan industri bertekanan tinggi dan tidak korosif seperti saluran uap atau air mentah, beroperasi dengan aman pada suhu hingga 425°C.
J: Ya, desain DN65 standar menyediakan lubang internal penuh 65 mm tanpa halangan. Jalur terbuka ini memastikan penurunan tekanan minimal dan memaksimalkan efisiensi aliran fluida saat irisan ditarik sepenuhnya ke dalam kap mesin.


