
- Rumah
- Katup industri
- Tentang didtek
- Solusi
- Acara pameran
- Mendukung
- Berita
 Bahasa indonesia
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-10-30 Asal:Situs


Mendapatkan katup industri dari produsen luar negeri sering kali menimbulkan skeptisisme yang besar. Manajer pengadaan menghadapi tekanan besar ketika menavigasi rantai pasokan internasional yang kompleks. Setiap keputusan berdampak pada keselamatan proyek dan anggaran teknik yang ketat. Mitigasi risiko ini bergantung sepenuhnya pada penggantian klaim pemasaran dengan catatan inspeksi standar yang dapat diverifikasi. Anda memerlukan data nyata, bukan janji yang tidak jelas, untuk menjaga keamanan saluran pipa penting. Pemasok yang benar-benar andal katup gerbang Cina harus menyediakan data Uji Penerimaan Pabrik (FAT) yang transparan. Mereka juga harus menyediakan ketertelusuran metalurgi yang ketat. Pabrik harus membuktikan kepatuhan mutlak terhadap standar API dan ISO melalui bukti yang terdokumentasi. Dalam panduan ini, kami mengeksplorasi laporan pengujian mana yang sebaiknya Anda minta. Anda akan mempelajari cara mengevaluasi data pengujian tekanan. Kami akan membahas cara memverifikasi integritas material dan menerapkan rencana pemeriksaan antipeluru sebelum menyelesaikan pesanan pembelian Anda berikutnya.
Tim pengadaan menghadapi tekanan operasional yang berat saat ini. Anda harus menyeimbangkan target pengurangan biaya yang agresif dengan risiko keselamatan yang sangat besar. Kegagalan katup pada jaringan pipa kritis menimbulkan kewajiban keuangan yang sangat besar. Satu ledakan saja dapat menghentikan operasi pabrik tanpa batas waktu. Untuk memitigasi ancaman ini memerlukan perubahan filosofi pembelian. Anda harus menjauh dari pembelian berbasis hubungan. Sebaliknya, Anda memerlukan strategi pengadaan berbasis data. Tantangan-tantangan ini semakin diperparah dengan pengadaan di luar negeri. Jarak geografis membuat pengawasan fisik menjadi sulit. Oleh karena itu, dokumentasi Anda menjadi mekanisme pertahanan utama Anda.
Banyak pembeli sangat bergantung pada inspeksi visual. Mereka melakukan audit pemasok dasar melalui panggilan video. Metode-metode ini sama sekali tidak cukup untuk pengambilan keputusan tingkat dasar. Pemeriksaan visual hanya mengkonfirmasi estetika eksternal. Mereka tidak dapat mendeteksi rongga pengecoran internal. Mereka tidak akan menunjukkan toleransi permukaan tempat duduk yang buruk. Hal ini menciptakan kesenjangan bukti yang berbahaya. Brosur pemasaran sering kali membanggakan tentang kontrol kualitas yang ketat. Namun, foto yang mengilap tidak menghentikan kebocoran pipa. Kualitas sejati memerlukan validasi empiris. Anda harus menjembatani kesenjangan ini dengan menggunakan catatan inspeksi standar.
Anda harus menetapkan persyaratan yang ketat untuk dokumentasi khusus batch. Pesanan pembelian Anda harus mengamanatkan hasil yang jelas. Jika suatu metrik tidak dapat dibuktikan pada laporan pengujian yang ditandatangani, maka metrik tersebut tidak ada. Penerimaan pabrik harus bergantung pada angka pasti. Anda memerlukan data yang dapat dilacak untuk setiap katup. Sikap tanpa kompromi ini menyaring produsen di bawah standar. Ini melindungi proyek Anda dari komponen berisiko tinggi yang belum teruji.
Anda harus mengevaluasi kepatuhan pemasok terhadap standar internasional. API 598 dan EN 12266-1 menentukan protokol pengujian yang ketat. Standar-standar ini menentukan dengan tepat bagaimana pengujian tekanan harus dilakukan. Mereka menentukan media pengujian, tingkat tekanan, dan durasi minimum. Pabrik yang memiliki reputasi baik akan merujuk kode-kode ini secara eksplisit. Mereka tidak akan pernah menciptakan parameter pengujian mereka sendiri. Anda harus selalu melakukan referensi silang log pengujian mereka dengan persyaratan standar.
Pengujian cangkang hidrostatik memverifikasi integritas badan katup. Air diberi tekanan di dalam katup yang terbuka. Hal ini menegaskan bahwa pengecoran dapat menahan operasional ekstrem dengan aman. Tes penutupan mengevaluasi permukaan tempat duduk. Anda harus meninjau log untuk pengujian kursi bertekanan tinggi dan bertekanan rendah. Uji coba udara bertekanan rendah terkenal sulit untuk dilewati. Molekul udara dengan mudah lolos dari ketidaksempurnaan pemesinan kecil. Oleh karena itu, lulus uji pneumatik bertekanan rendah membuktikan presisi produksi yang sangat baik.
Tingkat kebocoran kursi yang terdokumentasi adalah indikator utama pemesinan presisi. Hal ini terutama berlaku untuk Wedge Gate Valve . Katup ini mengandalkan kontak logam-ke-logam yang erat. API 598 memungkinkan penurunan kebocoran tertentu tergantung pada ukuran katup. Namun, produsen premium sering kali mencapai nol kebocoran. Anda harus mencari tingkat kebocoran yang jelas pada sertifikat pengujian. Istilah yang tidak jelas seperti 'lulus' sepenuhnya tidak dapat diterima.
Hati-hati dengan pengukur tekanan yang tidak dikalibrasi di foto pabrik. Alat ukur yang tidak memiliki stiker kalibrasi yang valid tidak ada gunanya. Laporan pengujian yang tidak memiliki stempel durasi waktu menunjukkan tanda peringatan besar lainnya. Tekanan harus tetap stabil untuk jangka waktu tertentu. Jika pabrik menaikkan tekanan dan menurunkannya, pengujian tersebut tidak valid. Selalu minta data perekam grafik berkelanjutan untuk pesanan penting.
Integritas material membentuk fondasi keselamatan katup. Anda harus memerlukan EN 10204 Type 3.1 atau 3.2 Mill Test Reports (MTRs). Dokumen-dokumen ini memverifikasi komposisi kimia yang tepat dari baja tersebut. Mereka mencantumkan elemen karbon, paduan, dan baja tahan karat. MTR juga merinci sifat fisik. Mereka menunjukkan data kekuatan tarik, kekuatan luluh, dan perpanjangan. Sertifikat tipe 3.2 memberikan keamanan tambahan. Hal ini mencakup verifikasi dari inspektur pihak ketiga yang independen.
Anda harus mengevaluasi kapasitas pabrikan untuk Pengujian Non-Destruktif. Pabrik-pabrik maju menggunakan berbagai metode NDT setiap hari.
Laporan NDT mencegah risiko ledakan besar pada Katup Gerbang Baja Cor . Pengecoran berat secara alami menimbulkan tekanan pendinginan. Mereka dapat membentuk rongga bawah permukaan, rongga penyusutan, atau inklusi pasir. Metode RT dan UT mengidentifikasi bahaya tersembunyi ini sejak dini. Menangkap pengecoran yang rusak sebelum pemesinan menghemat waktu. Lebih penting lagi, ini mencegah komponen berbahaya memasuki saluran pipa Anda.
Meminta Identifikasi Material Positif (PMI) pada coran mentah. PMI menggunakan spektrometer genggam. Ini memverifikasi paduan logam dalam hitungan detik. Anda harus mewajibkan PMI sebelum pemesinan dimulai. Hal ini memastikan pengecoran menghasilkan kualitas baja yang benar. Mengetahui adanya campur aduk material sejak dini dapat mencegah penundaan proyek secara besar-besaran. Standarisasi persyaratan PMI dalam negosiasi vendor awal Anda.
Katup harus sesuai dengan infrastruktur pipa yang ada. Anda harus memastikan dimensi tatap muka sesuai dengan standar ASME B16.10. Pengeboran flensa harus benar-benar selaras dengan persyaratan ASME B16.5. Pengawas pabrik harus menggunakan kaliper yang telah dikalibrasi dan mesin pengukur koordinat (CMM). Tinjau laporan inspeksi dimensi mereka dengan cermat. Bahkan penyimpangan satu milimeter pun menyebabkan sakit kepala instalasi yang parah. Ketebalan flensa dan diameter lubang baut memerlukan ketelitian yang tepat.
Katup hanya berguna jika beroperasi dengan lancar. Evaluasi persyaratan torsi yang didokumentasikan selama FAT. Inspektur harus mengukur gaya yang dibutuhkan untuk memutar handwheel. Mereka mengevaluasi kelancaran perjalanan batang di bawah beban bertekanan. Torsi tinggi menunjukkan pemesinan atau pengikatan internal yang buruk. Batangnya harus naik dan turun tanpa tersangkut atau tergagap. Minta log operasional yang memverifikasi siklus berulang tanpa kegagalan.
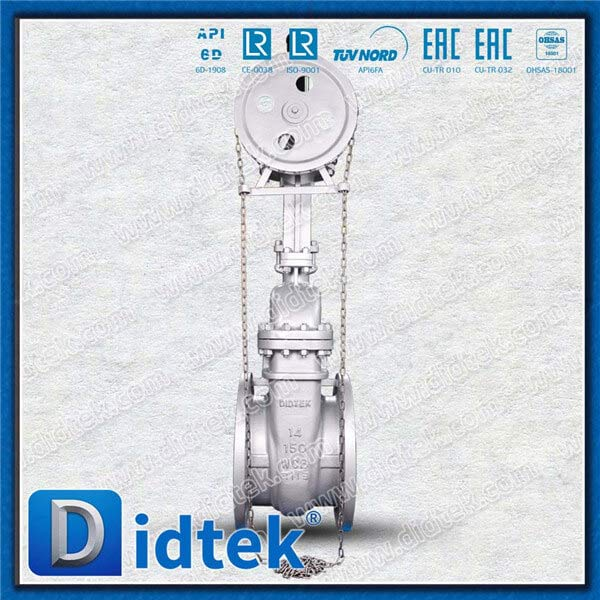
Untuk perpipaan overhead atau tidak dapat diakses, pengoperasian jarak jauh sangatlah penting. Anda harus meninjau log uji operasional untuk Chain Wheel Gate Valve . Pemeriksa harus menarik mekanisme rantai di bawah beban simulasi. Mereka memastikan lengan pemandu mencegah rantai tergelincir. Mekanismenya harus beroperasi tanpa mengikat atau tergelincir. Bukti terdokumentasi dari pemeriksaan khusus ini memastikan pengoperasian yang aman dari lantai pabrik.
Lingkungan industri menghancurkan baja yang tidak terlindungi dengan cepat. Anda harus memvalidasi laporan ketebalan film kering (DFT) untuk semua lapisan epoksi. Cat harus memenuhi persyaratan ketebalan minimum untuk menjamin ketahanan terhadap korosi. Inspektur menggunakan pengukur magnetik untuk mengukur DFT secara akurat. Mereka juga melakukan uji adhesi cross-hatch. Ini memastikan cat menempel dengan baik pada substrat logam. Pelapisan yang tepat akan memperpanjang masa pakai katup secara signifikan.
Sertifikat palsu mengganggu sektor manufaktur di luar negeri. Anda harus mempelajari cara mengautentikasi dokumen dengan cermat. Jangan menerima PDF begitu saja. Verifikasi sertifikat ISO 9001 secara langsung dengan registrar penerbit. Periksa monogram API terhadap daftar gabungan API resmi. Validasi sertifikasi CE melalui database Nando Eropa. Konfirmasikan bahwa Badan yang Diberitahu benar-benar memiliki otorisasi untuk audit Petunjuk Peralatan Tekanan (PED).
Menilai budaya mutu internal pabrikan. Perhatikan baik-baik proses pelaporan ketidaksesuaian (NCR) mereka. Pabrik yang mengklaim tidak ada cacat kemungkinan besar menyembunyikan sesuatu. Kesalahan terjadi selama pengecoran industri berat. QMS yang kuat mencatat kesalahan ini secara transparan. Mereka menerapkan proses tindakan korektif untuk mencegah terulangnya kembali. Minta untuk meninjau laporan NCR yang dianonimkan. Hal ini menunjukkan komitmen sejati mereka terhadap perbaikan berkelanjutan.
Lembaga independen memainkan peran penting dalam keamanan rantai pasokan. Organisasi seperti SGS, TUV, dan Bureau Veritas memberikan pengawasan yang tidak memihak. Mereka mengunjungi pabrik untuk menyaksikan uji tekanan secara pribadi. Mereka meninjau sertifikat material dan pemeriksaan dimensi. Setelah puas, mereka menandatangani catatan rilis final. Stempel mereka bertindak sebagai polis asuransi. Ini menjamin pabrik benar-benar melakukan prosedur yang disyaratkan.
Anda harus memberi peringkat pemasok berdasarkan transparansi mereka. Fokus pada kesediaan mereka untuk menyetujui ITP yang komprehensif. ITP menguraikan setiap langkah inspeksi. Ini mencantumkan standar, kriteria penerimaan, dan pihak yang memverifikasi. Pabrikan tingkat satu menyambut baik ITP yang terperinci. Mereka sudah melakukan langkah-langkah ini setiap hari. Perakit berisiko tinggi akan menolak pengawasan baris demi baris. Gunakan ITP sebagai alat penyaringan pemasok utama Anda.
Tabel 1: Matriks Dokumen Inspeksi Standar
| Tipe Dokumen | Standar / Kode | Kriteria Penerimaan | Metode Verifikasi |
|---|---|---|---|
| Laporan Uji Pabrik (MTR) | EN 10204 3.1 | Kecocokan meminta nilai ASTM | Tinjauan dokumen / PMI |
| Uji Tekanan Cangkang | API 598 | Tidak ada kebocoran atau penurunan tekanan yang terlihat | Menyaksikan uji hidro |
| Uji Kebocoran Kursi | API 598 | Nol tetes per menit (Kursi logam) | Uji hidro/pneumatik yang disaksikan |
| Laporan Dimensi | ASME B16.10 | Dalam batas toleransi yang ditentukan | Pengukuran alat yang dikalibrasi |
| Laporan NDT (RT) | ASME B16.34 | Tidak ada rongga bawah permukaan yang kritis | Ulasan film sinar-X |
Sebelum melepaskan pembayaran akhir, Anda harus mengumpulkan paket dokumentasi lengkap. Dokumen yang hilang membuat produk fisik tidak berguna untuk aplikasi penting. Pastikan daftar periksa akhir Anda mencakup item berikut.
Jangan pernah melakukan pemesanan dalam jumlah besar dengan segera. Mulailah perintah percontohan terlebih dahulu. Tetapkan titik tunggu wajib untuk FAT pihak ketiga. Pabrik harus menghentikan produksi dan menunggu inspektur Anda. Inspektur mengawasi perakitan dan pengujian sebelum pemuatan kontainer. Uji coba ini menguji komunikasi pabrik dan kepatuhan prosedur. Jika mereka lulus uji coba FAT dengan lancar, Anda dapat menskalakan pesanan Anda dengan percaya diri.
Membeli katup dari luar negeri masih merupakan strategi komersial yang sangat layak. Namun, kesuksesan memerlukan pengawasan teknik yang ketat dan dokumentasi yang cermat. Anda harus mengganti kepercayaan buta dengan protokol verifikasi yang ketat. Pastikan setiap batch menyertakan data uji tekanan yang dapat diverifikasi dan ketertelusuran material. Kekuatan keputusan pengadaan Anda sepenuhnya terletak pada ketelitian dokumentasi yang diminta. Ambil tindakan segera pada proyek Anda berikutnya. Formalisasikan Rencana Inspeksi dan Pengujian Anda dengan jelas. Mintalah contoh laporan pemeriksaan dari calon pemasok saat ini. Perlakukan fase evaluasi ini sebagai ujian akhir integritas manufaktur mereka.
J: Sebagian besar katup gerbang industri harus diuji sesuai dengan API 598 atau ISO 5208. Standar internasional ini memerlukan uji cangkang hidrostatik dan uji kebocoran dudukan. Mereka menentukan tekanan uji yang tepat, durasi, dan tingkat kebocoran yang dapat diterima berdasarkan ukuran dan desain katup.
A: Memerlukan EN 10204 3.1 MTR dari pabrik pengecoran. Anda juga harus menentukan persyaratan NDT seperti RT atau UT untuk pengecoran badan katup dalam pesanan pembelian awal Anda. Selain itu, mandatkan Identifikasi Material Positif (PMI) untuk memverifikasi paduan sebelum pemesinan pabrik dimulai.
J: Ya. Untuk pesanan penting atau dalam jumlah besar, mempekerjakan agen independen akan meminimalkan risiko rantai pasokan. Inspektur dari TUV, SGS, atau Bureau Veritas menyaksikan uji tekanan secara lokal. Mereka meninjau pemeriksaan dimensi dan menandatangani catatan rilis akhir, memastikan pabrik tidak memanipulasi data pengujian internal.
J: Pemeriksa harus memverifikasi bahwa sambungan roda rantai terpasang dengan aman ke roda tangan. Mereka menguji gaya tarik rantai di bawah beban tekanan yang disimulasikan. Mereka juga memastikan pemandu rantai mencegah tergelincir, terjepit, atau macet selama pengoperasian, sehingga menjamin pengoperasian jarak jauh yang aman dari permukaan tanah.
J: Perlakukan ini sebagai diskualifikasi langsung. Produsen tingkat satu memasukkan biaya dokumentasi ke dalam penetapan harga mereka. Mereka memiliki templat tes standar yang tersedia. Jika sebuah pabrik menolak ITP atau ragu untuk membagikan MTR, kemungkinan besar pabrik tersebut menyembunyikan material berkualitas rendah atau tidak memiliki peralatan pengujian yang memadai.


