
- Rumah
- Katup industri
- Tentang didtek
- Solusi
- Acara pameran
- Mendukung
- Berita
 Bahasa indonesia
Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-11-07 Asal:Situs


Penyegelan batang yang tidak tepat membawa label harga yang sangat besar dan tersembunyi. Emisi yang tidak terkendali memicu hukuman kepatuhan yang ketat. Waktu henti yang tidak direncanakan menghentikan jadwal produksi yang penting. Operator industri seringkali hanya fokus pada badan katup. Namun, keandalan sebenarnya sangat bergantung pada kotak isiannya. Hal ini memerlukan interaksi yang tepat antara bahan penyegel yang dipilih dan kompresi mekanis yang diterapkan. Jika Anda gagal mengelola zona ini, kebocoran tidak bisa dihindari.
Mengoptimalkan pengepakan katup gerbang Anda memerlukan evaluasi yang cermat terhadap lingkungan pengoperasian Anda. Anda harus menganalisis kompatibilitas bahan kimia dan batas siklus termal. Selain itu, pengaturan beban kelenjar memerlukan ketelitian matematis yang ketat, bukan hanya sekedar menebak-nebak.
Panduan ini membahas cara memilih bahan yang tepat untuk aplikasi industri. Kami juga menguraikan prinsip-prinsip teknik di balik penghitungan tegangan tempat duduk. Anda akan mempelajari strategi yang dapat ditindaklanjuti untuk menghilangkan kebocoran batang, memperpanjang umur katup, dan memastikan kepatuhan lingkungan yang ketat.
Emisi yang tidak dapat dielakkan menimbulkan tanggung jawab keuangan yang besar bagi fasilitas industri. Pengemasan batang yang terdegradasi memungkinkan produk berharga terlepas ke atmosfer. Hilangnya produk ini secara langsung mengurangi profitabilitas pabrik. Selain material yang hilang, katup yang bocor memerlukan perawatan darurat yang konstan. Kru pemeliharaan harus meninggalkan tugas yang dijadwalkan untuk mengatasi kegagalan tak terduga ini. Penutupan pabrik yang disebabkan oleh kebocoran batang tanaman menambah kerugian finansial dengan cepat.
Mendefinisikan keberhasilan solusi penyegelan memerlukan kriteria kinerja yang jelas. Konfigurasi optimal harus mencapai tiga tujuan spesifik selama siklus hidupnya. Pertama, ia harus memberikan segel bebas kebocoran mutlak pada tekanan sistem maksimum. Kedua, perlu meminimalkan gesekan batang. Gesekan yang tinggi menuntut torsi yang berlebihan selama pengoperasian. Terakhir, bahan tersebut harus mempertahankan elastisitas yang memadai. Itu tidak dapat mengeras atau terdegradasi setelah siklus termal berulang.
Risiko keselamatan dan kepatuhan terhadap peraturan menambah kompleksitas lainnya. Kebocoran Senyawa Organik Yang Mudah Menguap (Volatile Organic Compound/VOC) menimbulkan bahaya kesehatan yang parah bagi personel pabrik. Badan perlindungan lingkungan memberikan denda besar pada fasilitas yang gagal mengendalikan emisi VOC. Pabrik modern tidak dapat mengandalkan metode penyegelan yang sudah ketinggalan zaman. Anda harus menggunakan solusi penyegelan bersertifikasi API. Kerangka kerja seperti API 622 mengevaluasi kinerja emisi bahan pengemas itu sendiri. API 624 menguji seluruh rakitan katup untuk mengetahui adanya emisi buronan. Kepatuhan memerlukan material yang direkayasa secara khusus untuk memenuhi standar ketat ini.
Memilih bahan yang tepat menentukan keberhasilan strategi penyegelan Anda. Produsen mengkategorikan solusi ini berdasarkan sifat fisik intinya. Tidak ada satu material pun yang bekerja sempurna untuk setiap aplikasi industri.
Anda harus mengevaluasi kategori-kategori ini dalam tiga dimensi teknis yang penting.
Pertama, analisis perilaku siklus termal. Bahan memuai dan menyusut seiring fluktuasi suhu sistem. Beberapa opsi mengalami kehilangan volume yang tidak dapat diubah pada suhu puncak. Setelah sistem mendingin, material yang menyusut memungkinkan kebocoran langsung. Solusi pilihan Anda harus memulihkan volumenya setelah ekspansi termal.
Kedua, verifikasi kompatibilitas bahan kimia di seluruh rentang pH Anda. Bahan yang salah akan terdegradasi secara kimia bila terkena media garis tertentu. Konsultasikan grafik kompatibilitas bahan kimia secara rinci. Pastikan pilihan Anda tahan terhadap cairan utama dan pelarut pembersih apa pun yang digunakan selama perawatan.
Ketiga, menilai karakteristik gesekan dan keausan. Pengepakan langsung bergesekan dengan batang yang bergerak. Bahan dengan gesekan tinggi menyebabkan keausan batang yang cepat. Mereka juga secara drastis meningkatkan torsi aktuasi yang diperlukan untuk membuka atau menutup sistem. Hal ini menekankan aktuator otomatis dan operator manual knalpot.
Matriks Perbandingan Bahan Pengemasan
| Jenis Bahan | Batas Suhu | Ketahanan Kimia (pH) | Tingkat Gesekan | Aplikasi Terbaik |
|---|---|---|---|---|
| PTFE (Teflon) | Hingga 260°C (500°F) | 0 - 14 (Luar Biasa) | Sangat Rendah | Bahan kimia korosif, media bersuhu rendah |
| Grafit Fleksibel | Hingga 450°C (850°F) | 0 - 14 (Tidak termasuk oksidator kuat) | Sedang | Uap bertekanan tinggi, petrokimia |
| Hibrida Karbon/Grafit | Hingga 450°C (850°F) | 1 - 14 | Sedang | Operasi siklus tinggi, anti-ekstrusi |
Bahan penyegel dengan kualitas terbaik akan gagal jika praktik pemasangannya buruk. Keberhasilan bergantung sepenuhnya pada pengikut kelenjar yang mentransfer gaya tekan yang benar. Gaya ke bawah ini menyebabkan cincin mengembang secara radial. Mereka menekan ke luar pada dinding kotak isian dan ke dalam pada batang. Eksekusi yang tepat membutuhkan matematika terapan.
Anda tidak bisa mengandalkan pengetatan secara sembarangan. Insinyur harus menghitung torsi kelenjar yang sesuai sebelum pemasangan. Perhitungan ini memerlukan beberapa variabel berbeda. Pertama, tentukan tekanan sistem internal maksimum. Kedua, ukur luas penampang cincin Anda dengan tepat. Ketiga, memperhitungkan tingkat konsolidasi material spesifik. Grafit berkonsolidasi secara berbeda dari PTFE di bawah tekanan. Produsen menyediakan "faktor K" khusus untuk material mereka. Anda menggunakan faktor-faktor ini untuk menghitung ekspansi radial yang tepat yang diperlukan untuk menahan tekanan sistem yang Anda ketahui.
Tim pemeliharaan sering kali mengencangkan mur kelenjar secara berlebihan untuk menghentikan kebocoran kecil. Praktik ini menimbulkan risiko mekanis yang parah. Beban yang berlebihan akan meremukkan cincin secara permanen. Mereka kehilangan semua memori elastis dan tidak dapat pulih. Selanjutnya, kompresi ekstrim memaksa material masuk ke dalam batang secara mikroskopis. Hal ini secara drastis mempercepat keausan batang. Hal ini juga meningkatkan risiko pengikatan batang. Batang yang terikat mencegah katup menutup selama isolasi darurat.
Penerapan beban terhitung memerlukan disiplin prosedur yang ketat. Jangan pernah mengandalkan "rasa" kunci pas standar. Ikuti langkah-langkah rekayasa berikut untuk pemasangan yang akurat:
Ekspansi radial yang seragam menghilangkan jalur kebocoran. Ini mencegah keausan batang yang tidak merata dan memastikan stabilitas operasional jangka panjang.
Sistem penyegelan batang tidak beroperasi dalam ruang hampa. Kinerjanya ditentukan oleh komponen mekanis di sekitarnya. Evaluasi holistik mencegah kegagalan berulang. Anda harus memeriksa seluruh lingkungan kotak isian.
Kondisi fisik batang sangat mempengaruhi umur panjang. Permukaan logam memiliki puncak dan lembah mikroskopis. Insinyur mengukur kekasaran ini menggunakan nilai Root Mean Square (RMS). Penyegelan yang tepat memerlukan batas kekasaran permukaan tertentu. Batang umumnya memerlukan penyelesaian antara 16 dan 32 RMS. Jika batangnya terlalu kasar, ia akan berfungsi seperti kikir. Ini benar-benar merobek cincin pada setiap pukulan. Jika batangnya terlalu halus, material tidak dapat memindahkan cukup lapisan film untuk membuat lapisan batas yang tepat. Selalu periksa batang dari lubang, goresan, atau korosi sebelum dikemas ulang.
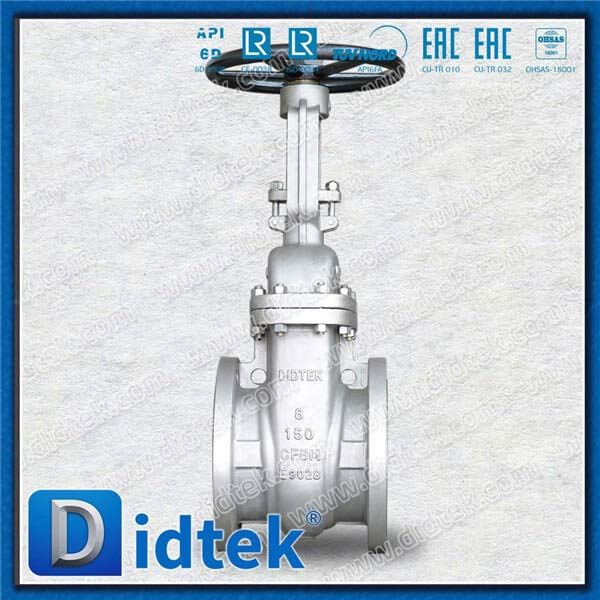
Kita harus hati-hati menganalisis gaya mekanis yang diterapkan selama pengoperasian sehari-hari. Aktuasi menciptakan tekanan yang signifikan pada komponen internal. Pengoperasian manual memerlukan pengawasan khusus. Operator menghasilkan leverage yang luar biasa dengan menggunakan handwheel yang besar. Pertimbangkan torsi yang diterapkan melalui Handwheel Bolted Bonnet Gate Valve CF8M . Komponen baja tahan karat yang kuat ini memungkinkan operator menutup sistem bertekanan tinggi secara manual. Namun, leverage yang tidak tepat akan memindahkan tekanan lateral langsung ke batang.
Jika operator menarik roda tangan secara tidak rata, mereka akan mendorong batangnya keluar dari tengah. Ketidaksejajaran ini menekan cincin dengan kuat di satu sisi sekaligus menciptakan celah di sisi lainnya. Emisi buronan segera keluar melalui celah ini. Aktuator otomatis juga dapat menyebabkan beban lateral jika tidak sejajar. Anda harus memastikan semua mekanisme penggerak menggerakkan batang dengan lurus sempurna. Mendukung kuk dan menyelaraskan kotak roda gigi manual dengan benar akan memperpanjang umur rakitan perapat Anda secara signifikan.
Meningkatkan strategi penyegelan pabrik Anda memerlukan pengadaan dan pengujian terstruktur. Hindari membeli bahan generik hanya berdasarkan kesesuaian dimensi. Anda memerlukan solusi teknis yang didukung oleh data yang dapat diverifikasi.
Jaga agar pemasok Anda mematuhi standar teknis yang ketat. Minta laporan uji emisi buronan independen untuk setiap produk yang diusulkan. Verifikasi kepatuhannya terhadap protokol pengujian API 622. Mintalah sertifikasi material yang komprehensif untuk mencegah produk palsu memasuki fasilitas Anda. Selanjutnya, mintalah pemasok untuk mendokumentasikan grafik tekanan tempat duduk. Vendor terkemuka akan memberikan nilai torsi yang tepat berdasarkan dimensi katup spesifik dan tekanan sistem Anda. Jika vendor hanya menyarankan pengetatan sampai kebocoran berhenti, carilah pemasok lain.
Jangan pernah meluncurkan konfigurasi yang belum teruji di seluruh fasilitas Anda secara bersamaan. Terapkan program percontohan terkontrol terlebih dahulu. Pilih sebagian kecil katup yang bermasalah dan bersiklus tinggi. Pasang material baru menggunakan prosedur torsi yang dikalibrasi. Pantau aset spesifik ini dengan cermat selama tiga hingga enam bulan. Ukur perubahan gesekan dengan melacak konsumsi daya aktuator. Konfirmasikan kepatuhan emisi menggunakan sniffer lokal. Fase percontohan ini memvalidasi klaim vendor sebelum Anda mengalokasikan anggaran pemeliharaan sepenuhnya.
Mulailah strategi peningkatan Anda dengan menetapkan dasar yang jelas. Segera lakukan audit Deteksi dan Perbaikan Kebocoran (LDAR) yang komprehensif. Identifikasi dua puluh persen katup teratas yang menyebabkan sebagian besar emisi VOC Anda. Targetkan aset berperforma buruk ini untuk siklus peningkatan awal Anda. Lacak jam pemeliharaan yang dihemat dan pencegahan kehilangan produk. Tetapkan metrik Pengembalian Investasi (ROI) yang jelas berdasarkan pengurangan waktu henti dan menghindari denda peraturan. Mendokumentasikan keberhasilan awal ini akan membangun dukungan manajemen untuk peningkatan penyegelan di seluruh pabrik.
Memperpanjang siklus hidup aset industri Anda memerlukan pendekatan yang disengaja untuk membendung penyegelan. Anda harus menjembatani kesenjangan antara ilmu material tingkat lanjut dan praktik pemasangan mekanis yang presisi. Memilih antara grafit, PTFE, atau komposit hibrid memerlukan pemahaman menyeluruh tentang batas termal dan kimia sistem Anda.
Hari-hari mengandalkan intuisi sudah berakhir. Fasilitas harus segera menjauh dari “aturan praktis” pengetatan. Mengadopsi spesifikasi torsi rekayasa yang terdokumentasi untuk semua aktivitas pemeliharaan. Latih personel Anda untuk menghitung tekanan tempat duduk, menggunakan alat yang dikalibrasi, dan memeriksa lapisan akhir batang dengan cermat. Menerapkan prosedur terstruktur ini menghilangkan emisi yang tidak terpakai, secara signifikan mengurangi waktu henti yang tidak direncanakan, dan memastikan lingkungan pengoperasian yang lebih aman bagi semua orang.
J: Indikator yang paling jelas adalah kebocoran cairan yang terlihat atau deteksi VOC yang terlokalisasi di sekitar batang. Anda mungkin juga melihat penurunan tekanan sistem secara keseluruhan secara tiba-tiba. Secara internal, resistensi yang tidak normal atau rasa berpasir selama pergerakan batang menunjukkan bahwa material tersebut telah mengeras atau hancur.
J: Tidak. Menambahkan cincin baru pada material lama merupakan jalan pintas perawatan yang berbahaya. Cincin lama di bagian bawah kotak isian menjadi keras dan terkompresi. Mereka tidak dapat mentransfer beban radial secara efektif. Membiarkannya tetap di tempatnya akan merusak segel baru dan mempercepat keausan batang.
J: Katup gerbang pisau memiliki kotak isian persegi panjang yang sangat sempit dibandingkan dengan desain gerbang datar melingkar. Karena bilah pisau memotong bubur yang berat, bahan penyegel menghadapi risiko ekstrusi yang ekstrim. Gerbang pisau seringkali memerlukan serat sintetis anti-ekstrusi khusus daripada grafit standar.
J: Anda harus melakukan pemeriksaan torsi panas segera setelah sistem mencapai suhu pengoperasian normal. Bahan berkonsolidasi dan mengendur di bawah ekspansi termal dan tekanan internal. Memeriksa ulang torsi memastikan gland mempertahankan tegangan dudukan yang dihitung secara matematis setelah fase konsolidasi awal ini.


